Zanechat zprávu
Pokud máte zájem o nákladní vozy HOWO a chcete se dozvědět více informací, zanechte zde prosím zprávu, odpovíme vám do 8 hodin.
Mnoho kupujících autojeřábů porovnává pouze nosnost a cenu, ale často přehlíží jeden kritický faktor. Jeřáb zvedá těžké náklady o hmotnosti tisíců liber; každá zdvihací, teleskopická a otočná operace prověřuje celkovou přesnost a řemeslné zpracování.
Pokud se u konstrukčních součástí vyskytnou odchylky v obrábění, pevnost svarů je nedostatečná nebo se kvalita hydraulických armatur výrazně liší, může dojít k drobným problémům, jako je zasekávání teleskopického výložníku a posun zatížení. V horším případě může dojít k strukturální deformaci a praskání součástí, což představuje vážná bezpečnostní rizika.
Spolehlivý jeřáb nikdy není jen o sestavování ocelových plechů a náhradních dílů. Je vyroben podle přísných standardů v celém výrobním řetězci: řezání plechů, ohýbání a obrábění, robotické svařování, výběr hydraulického systému a povrchová úprava.
⚙ Zdroje klíčových komponentů jeřábu:
▣ Zubové čerpadlo:
Používáme hydraulická zubová čerpadla od známých čínských značek. Toto dvojité litinové zubové čerpadlo se vyznačuje konstrukcí s boční deskou, patentovanou technologií kompenzace axiální vůle s plovoucí axiální vůlí a radiálním vyvážením a samomaznými pouzdry DU. Nabízí vysokou objemovou účinnost, vysoký pracovní tlak, vysokou odolnost vůči vibracím, vynikající toleranci vůči vysokým teplotám a prodlouženou životnost.
▣ Regulační ventil:
Dodáváno renomovaným čínským výrobcem specializujícím se na regulátory pohybu, ovládání pohonů, hydraulické komponenty a výzkum a aplikace kovových materiálů. Zajišťuje přesné řízení pohybu a stabilní a spolehlivý výkon jeřábu i během dlouhodobého provozu a dynamicky upravuje výkon podle požadavků na zatížení.
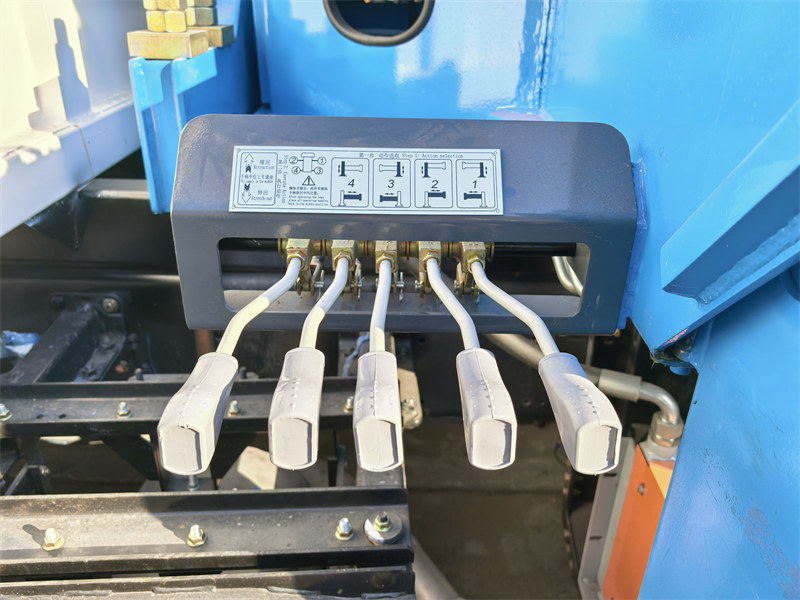
▣ Hydraulický zámek:
Dodáváno od jednoho z předních čínských výrobců hydraulických komponentů a strojů. Jakožto klíčový strategický dodavatel pro velké domácí podniky, včetně XCMG a Lovol, získal tento dodavatel certifikace ISO9001, ISO14001, OHSAS18001 a EU CE a poskytuje kompletní řešení hydraulických systémů.
▣ Hydraulický naviják:
1.Buben má svařovanou konstrukci, která nabízí vysokou pevnost a flexibilní přizpůsobivost rozmanitým požadavkům zákazníků.
2.Brzdové pružiny používají dovážené německé talířové pružiny s pokročilými výrobními procesy.
3. Tepelné zpracování využívá technologii austemperingu (bainitického kalení) pro dosažení rovnoměrné mikrostruktury a konzistentního výkonu. Pružiny se vyznačují vysokou pevností, dobrou houževnatostí a vynikající odolností proti praskání; vnitřní bainitická struktura zajišťuje delší životnost. Přesné řezací zařízení zajišťuje vynikající rozměrovou přesnost a kvalitu výrobku.
4. Ozubená kola jsou vyrobena z oceli 20CrMnTi upravené kalením karbonitridací pro vysokou pevnost a dobrou houževnatost. Těsnění pro hydraulické brzdy dodává společnost Hansheng, což zaručuje spolehlivý výkon a dlouhou životnost. Je vybaven planetovou redukcí NGB s rovnoměrným rozdělením zatížení a vysokou nosností.
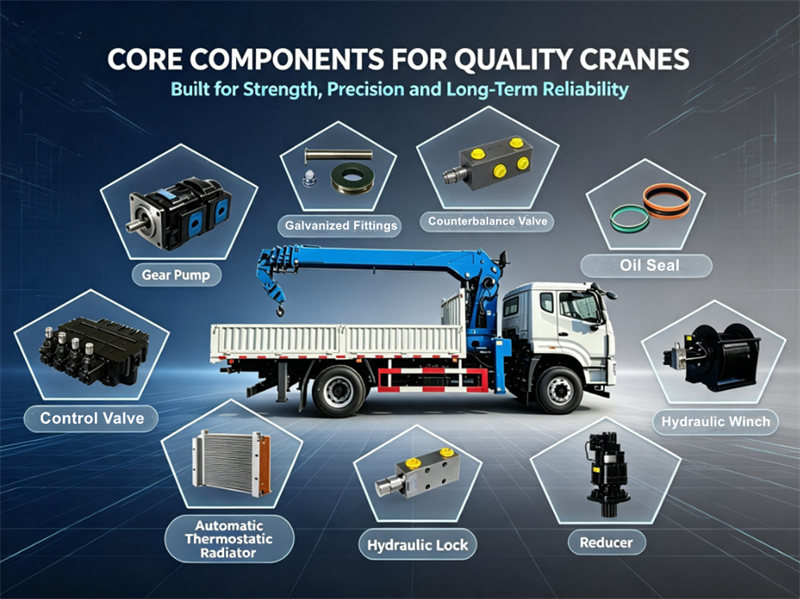
▣ Pozinkované armatury:
Pomocné armatury jeřábu jsou modernizovány na pozinkované díly, což výrazně zvyšuje odolnost proti korozi a rzi a prodlužuje životnost součástí. Pozinkované povrchy se vyznačují jednotným, lesklým a čistým povrchem bez rzi nebo skvrn od kapek, což zlepšuje celkový vzhled jeřábu.
▣ Dovážená olejová těsnění:
Válce využívají pokročilou technologii těsnění a vysoce výkonná olejová těsnění Hallite dovážená z Velké Británie, která poskytují vynikající těsnicí účinek, stabilní provoz a dlouhou životnost.
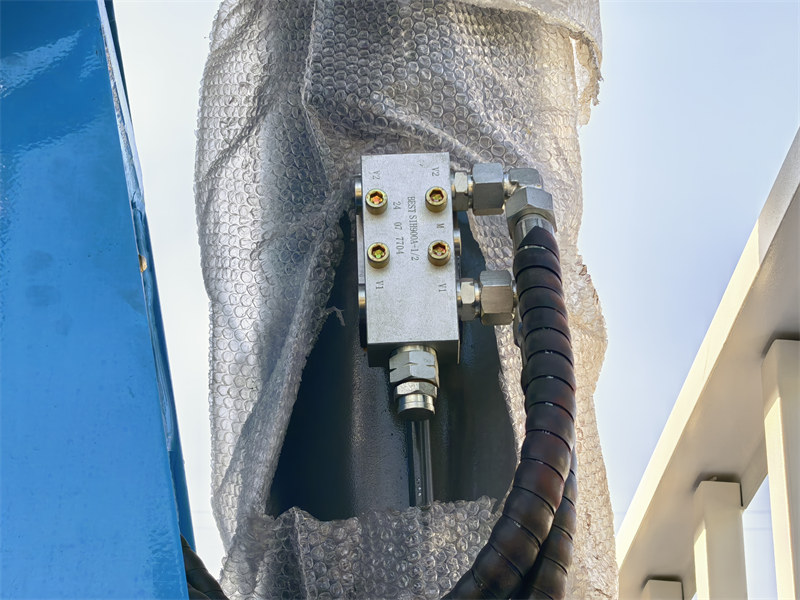
▣ Vyvažovací ventil:
Dosahuje účinného zajištění proti mikroúnikům při držení ramene s těžkým nákladem a zvedání zavěšených nákladů. Zabraňuje pomalému klesání a neúmyslnému posunu hlavního a sekundárního ramene. Rameno se zvedá a spouští plynule bez trhání nebo chvění, s nízkým rizikem vnitřních netěsností, úniku oleje a nepravidelné rychlosti pohybu.
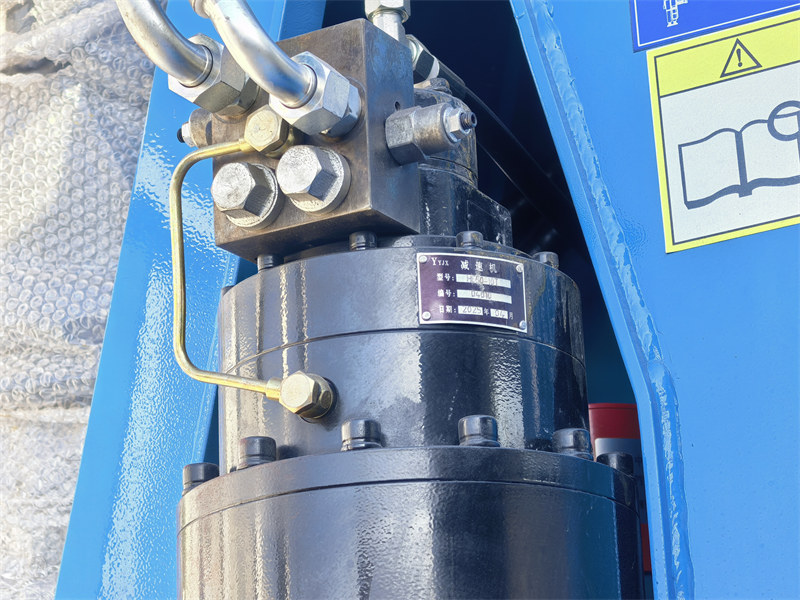
▣ Reduktor:
1. Skříně ozubených kol a nosiče planetových kol jsou vyráběny přesným kováním pro hustou mikrostrukturu a vysokou pevnost.
2. Brzdové pružiny také používají dovážené kotoučové pružiny.
3. Ozubená kola jsou vyrobena z oceli 20CrMnTi s kalením nitrokarbonizací pro vysokou pevnost a dobrou houževnatost. Těsnění hydraulických brzd jsou produkty Hansheng se spolehlivým výkonem a dlouhou životností.
4. Pro dosažení vysoké únosnosti se používá planetární redukce NGB s rovnoměrným rozdělením zátěže.
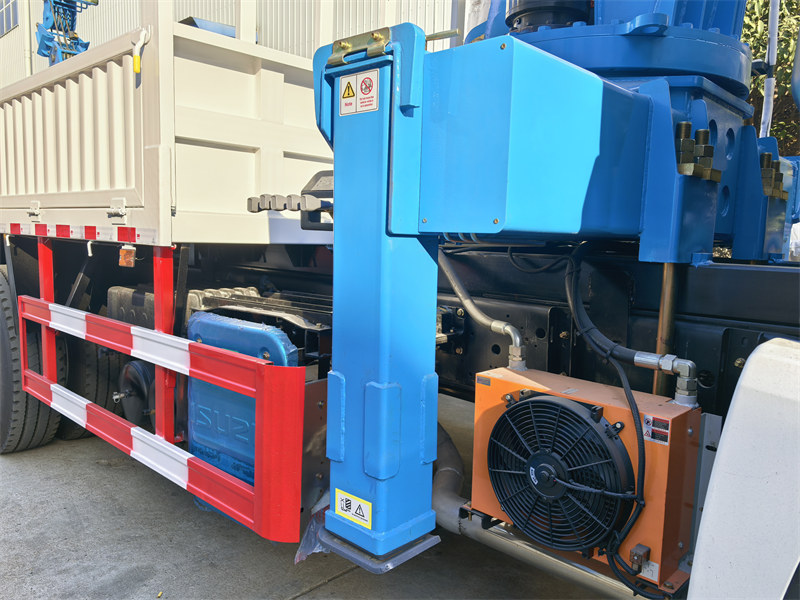
▣ Automatický termostatický radiátor:
1. Velkoprůřezový automatický termostatický radiátor s automatickou regulací teploty, eliminující časté ruční přepínání.
2. Žebrovaná vysoce účinná konstrukce výměníku tepla zajišťuje dostatečný odvod tepla hydraulického oleje a zabraňuje tepelné oxidaci a zhoršení kvality hydraulické kapaliny.
3. Prodlužuje interval výměny oleje, zabraňuje poruchám, jako je stárnutí těsnění, zasekávání hydraulických ventilů a opotřebení čerpadla/motoru způsobené nadměrnou teplotou oleje, a zlepšuje životnost a provozní spolehlivost celého zařízení.
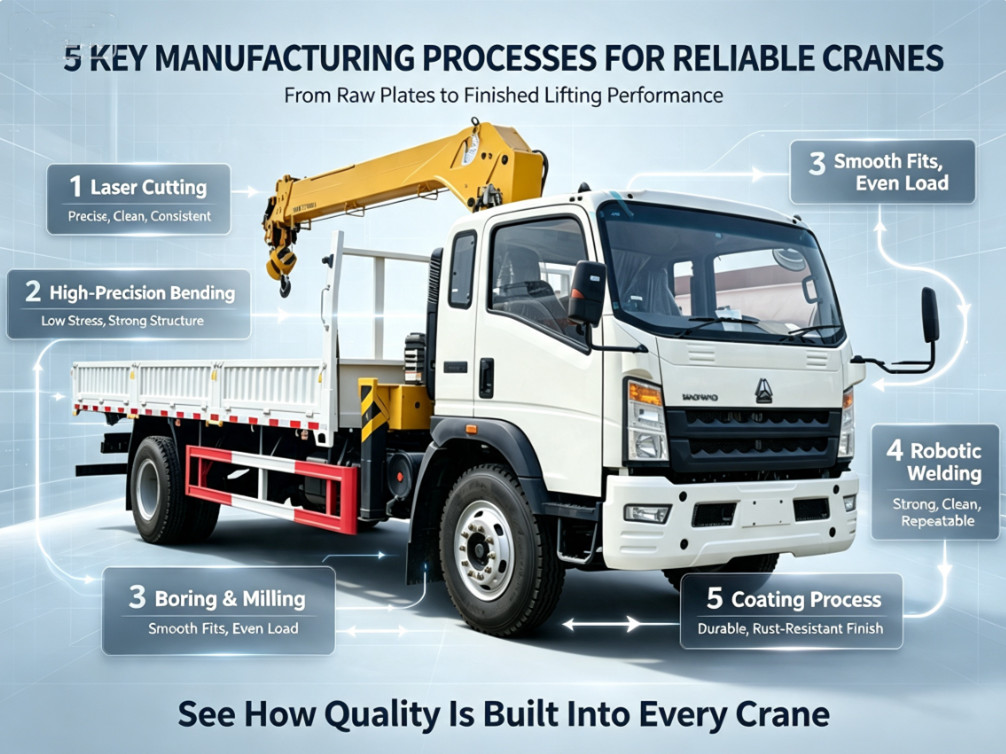
⚙Pět klíčových výrobních procesů pro prémiové autojeřáby:
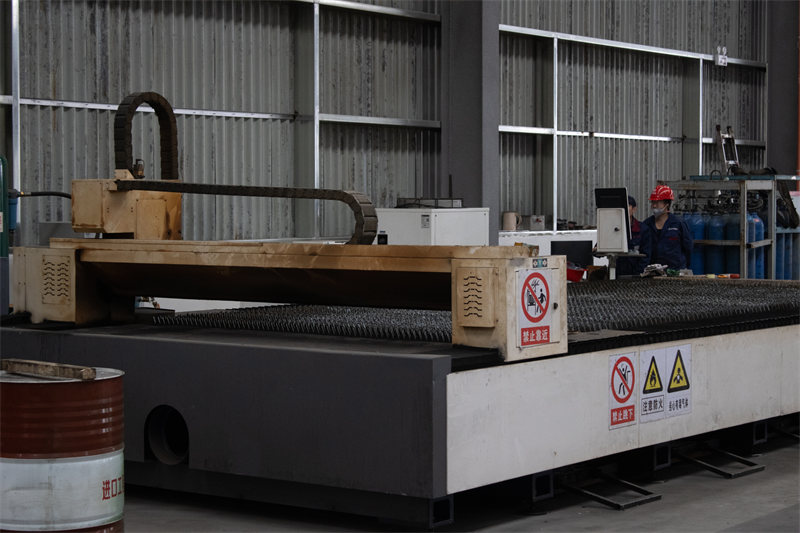
▣ Řezání laserem:
♦ Zahrnuje všechny tenké a středně silné plechové komponenty pro autojeřáby.
♦ Jeden stroj zvládá více aplikací a eliminuje sekundární obrábění.
♦ Zpracovává složité speciální tvary, malé kulaté otvory, ostré rohy, duté vzory a složité zakřivené profily.
♦ Řezané hrany jsou svislé a hladké, bez strusky a otřepů. Plechy zůstávají bez deformací; tenké plechy, tenké nerezové a hliníkové panely zůstávají po řezání rovné bez deformace nebo kroucení.
♦ Okraje řezaných plechů odolávají změně barvy a korozi.
♦ Čisté laserem řezané průřezy minimalizují oxidaci, což usnadňuje následné lakování, ohýbání a svařování.
♦ Vynikající rozměrová konzistence: stovky nebo tisíce sériově vyráběných dílů mají shodné rozměry a kontury bez lidské chyby.
♦ Perfektně sladěno s robotickým svařováním a standardizovanými montážními linkami pro vytvoření uzavřeného přesného systému.
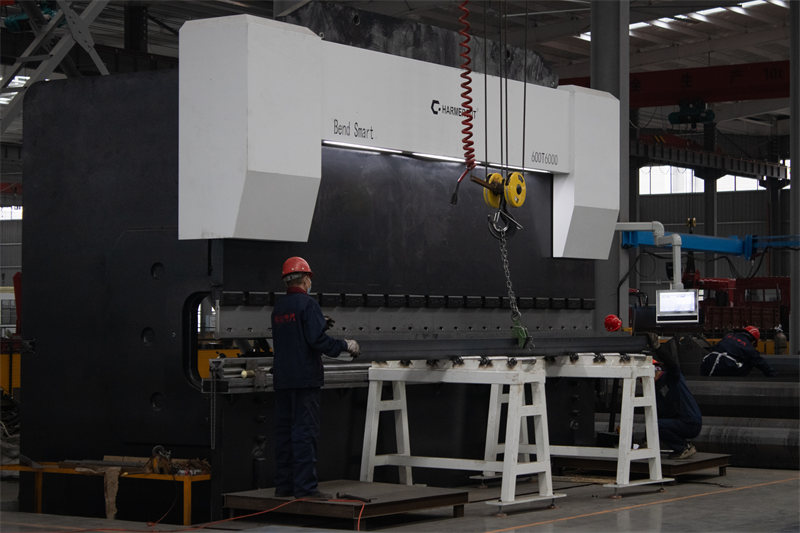
▣ Vysoce přesné ohýbání:
♦ Vysoce přesné ohýbání umožňuje výrobu plochých panelů s nízkým zbytkovým napětím, což zlepšuje konstrukční pevnost a zabraňuje deformaci a praskání nosných součástí výložníku autojeřábů.
♦ Tolerance trubky výložníku je řízena v rozmezí ±1 mm, což má za následek minimální vůli pro plynulejší teleskopické vysouvání a snížené chvění nebo zasekávání.
♦ Vysoká přesnost trubek výložníku umožňuje efektivní snížení konstrukčních vyhrazených tolerancí díky modernizaci zařízení.
♦ Tolerance každé sekce výložníku může být ve srovnání s běžným zpracováním snížena o 4 mm, což umožňuje mnohem plynulejší vysouvání a zasouvání výložníku.
♦ Těsnější uložení mezi sekcemi výložníku vytváří silnější spojovací sílu při zvedání břemene. Optimalizuje souosost, symetrii a rovinnost; ohýbané povrchy jsou po vyvrtání rovné a čisté s vyšší soustředností.
♦ Zabraňuje odsazeným čepovým hřídelím a otvorům, nerovnoměrnému rozložení napětí a předčasnému praskání způsobenému odchylkou referenčního bodu.
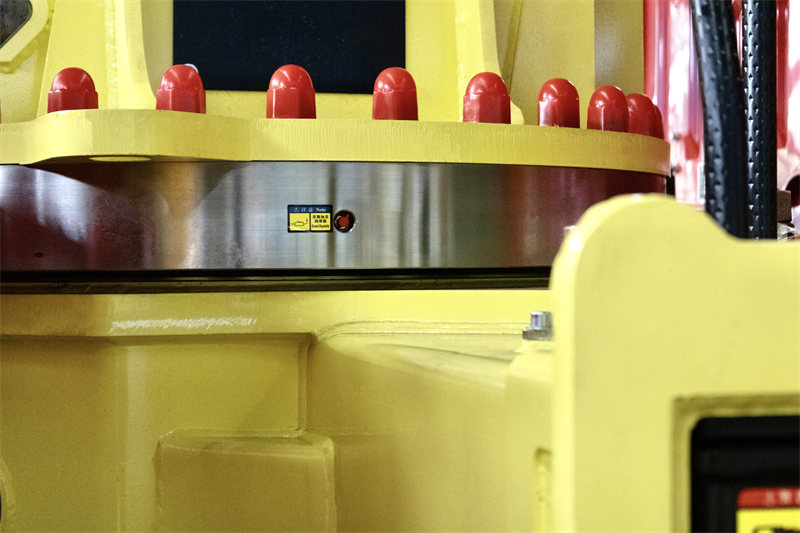
▣ Vyvrtávání a frézování:
Nudný: Dokončuje kruhové otvory pro zajištění přesného otvoru, vynikající kruhovitosti, přesné soustřednosti a hladkých stěn otvoru.
Frézování: Zplošťuje a leští povrchy obrobků pro zajištění vynikající rovinnosti.
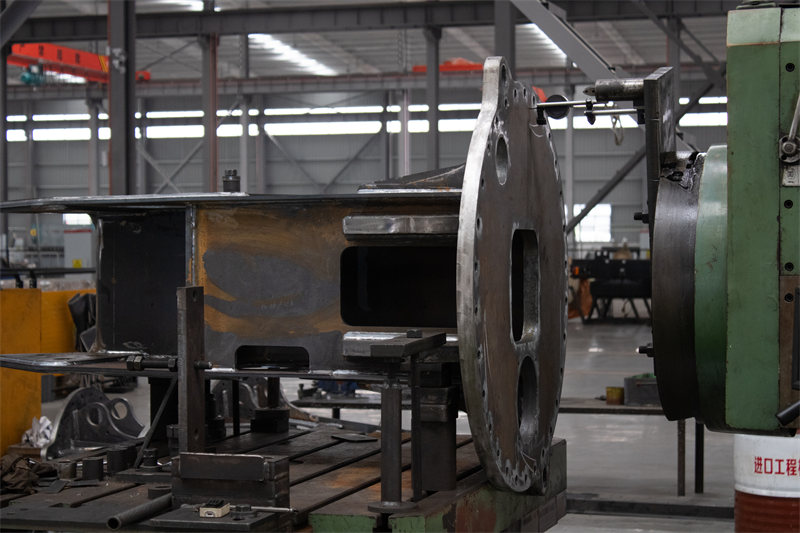
♦ Pracovní plochy se vyznačují minimální výškovou odchylkou a vysokou přesností soustřednosti.
♦ Otvory jsou přesně dimenzovány s dobrou kulatou plochou a bez eliptického zkreslení.
♦ Kolmost otvorů k povrchu a rozteč otvorů jsou přísně kontrolovány pro zajištění těsné a bezešvé montáže.
♦ Ložiska, hřídele, čepové hřídele a příruby dosedají hladce a bez chvění; otáčení je stabilní, bez excentricity a abnormálního opotřebení.
♦ Rovnoměrné rozložení síly vytváří těsný kontakt mezi dosedacími plochami, čímž zabraňuje uvolnění a praskání.
♦ Jednotné rozměry všech obrobků podporují zaměnitelnost náhradních dílů.
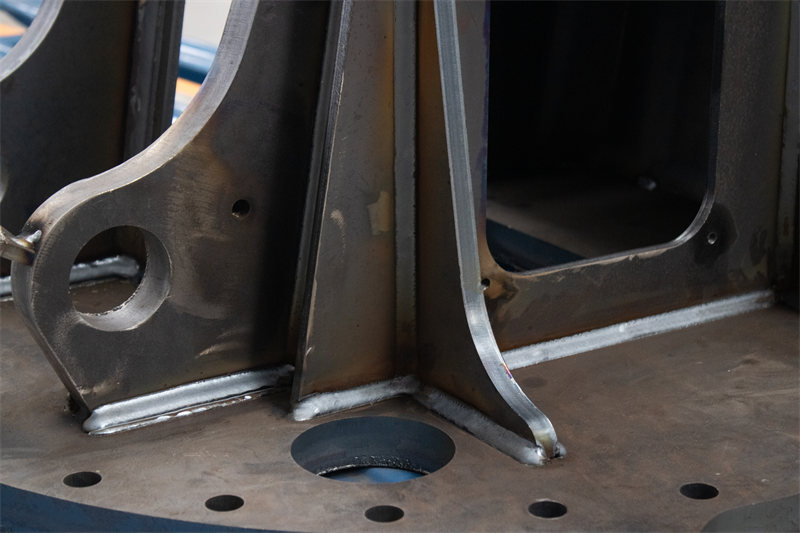
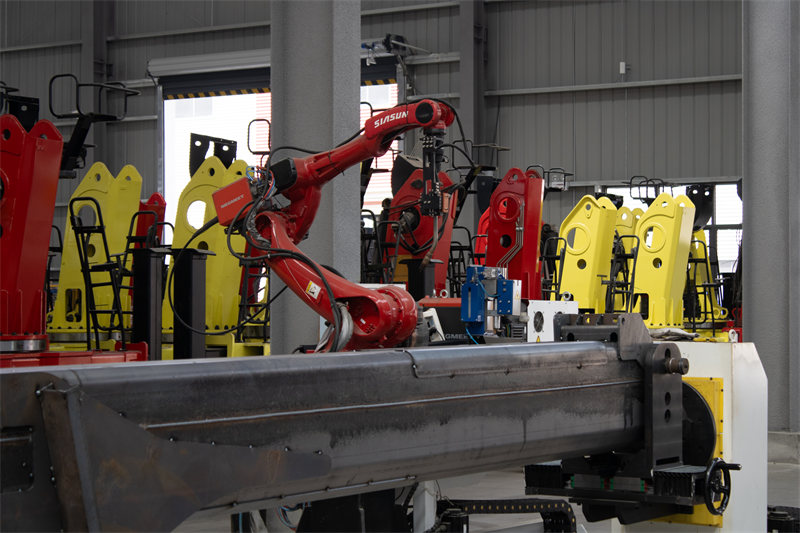
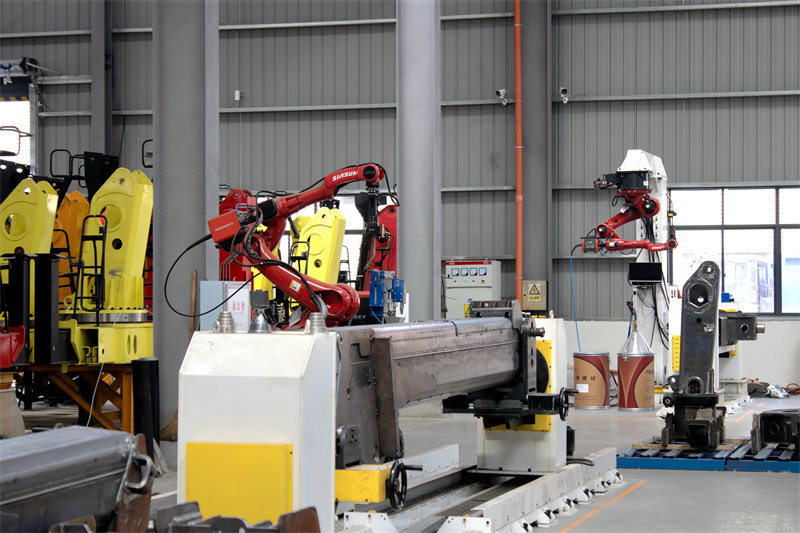
▣ Robotické svařování:
♦ Rovnoměrný, estetický svar. Konstantní dráha pohybu robota zajišťuje konzistentní šířku svaru a pravidelné vlnky svaru.
♦ Žádné překrytí, podřezání ani rozstřik ze svařování. Pro čistý vzhled není nutné rozsáhlé broušení po svařování a odstraňování strusky.
♦ Konzistentní svarové body zabraňují vráskám a deformacím. Stabilní přívod tepla vytváří rovnoměrné zahřívání, takže se obrobky jen zřídka deformují nebo hroutí.
♦ Dlouhé svary a kruhové svary dosahují vynikajícího výsledku s nepřetržitými švy bez mezer a hladkými přechody spojů.
♦ Rovnoměrné pokrytí ochranným plynem snižuje vnitřní vady a zvyšuje pevnost v tahu a odolnost proti únavě.
♦ Říditelný příkon tepla a pevný rytmus svařování zajišťují rovnoměrné rozložení vnitřního napětí a odolávají tak praskání svarů při následném ohybu, zatížení a vibracích.
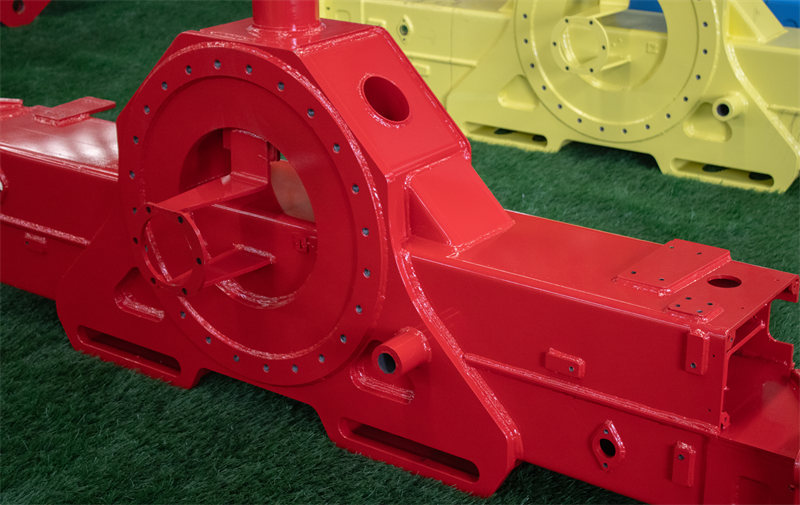
▣ Proces nátěru jeřábem:
♦ Tryskání
Tryskání odstraňuje okuje a nečistoty z povrchu obrobku a zlepšuje tak jeho vzhled. Tryskání oceli vytváří texturovaný povrch pro zvýšení přilnavosti práškového laku. Výhody: Účinně ulevuje od svařovacího napětí, snižuje riziko únavového lomu a prodlužuje životnost součásti.
♦ Proces odmašťování a mytí
Procesní postup: Předběžné odmašťování → Odmašťování → Předběžný oplach → Oplach → Ofukování vzduchem → Sušení → Nucené chlazení
Odmašťování: Odstraňuje mastnotu a olej z povrchů obrobků.
Mytí: Používá teplou vodu nad 40 °C k odstranění veškeré mastnoty a skvrn z obrobků.
Po promytí se aplikuje ofukování vzduchem v úhlu 360° bez úhlu, následuje sušení při 120 °C a nucené ochlazování, aby se teplota obrobku snížila na přibližně 50 °C.
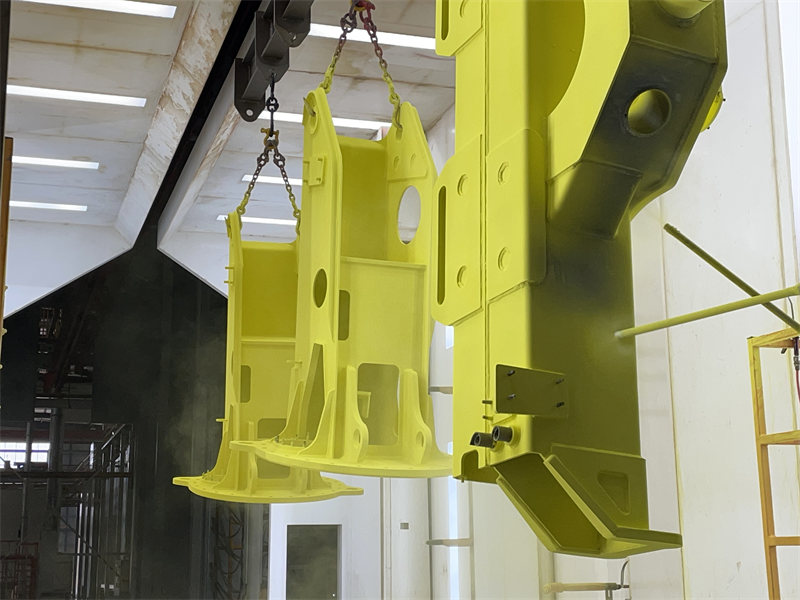
♦ Práškové lakování
Obrobky jsou dopravovány k laserovým skenovacím stanicím pro skenování kontur a poté převedeny do kabiny pro práškové lakování. Díky technologii víceosého propojení vytváří více než 60 dovážených stříkacích pistolí uvnitř kabiny rovnoměrné vrstvy laku na všech površích obrobků bez slepých míst.
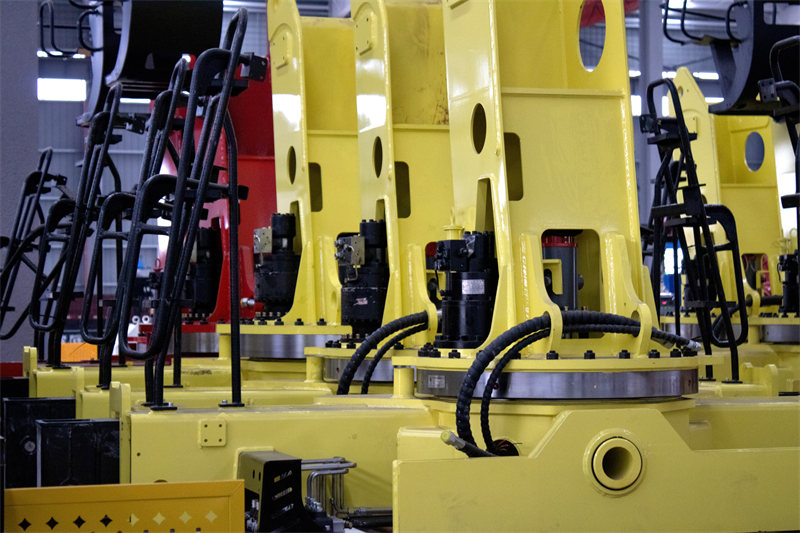
♦ Nakládání a pečení
Obrobky jsou přepravovány do finální vypalovací stanice. Dovážené infračervené topné zařízení (IfraSol) umožňuje rovnoměrné zahřívání od povrchu k jádru pro rychlé roztavení prášku. Pec používá dvoustupňový vypalovací proces: předehřívání na 120 °C a hlavní ohřev na 240 °C po dobu 15–20 minut, což umožňuje roztavení, vyrovnání a vytvrzení prášku pro dosažení dokonalé povrchové úpravy.
 IPv6 SÍŤOVÁ PODPORA
Zanechat zprávu
Skenování do WeChatu/WhatsAppu :
 čeština
 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Português
 Nederland
 日语
 한국어
 Türk
 Ελληνικά
 แบบไทย
 Magyar
 Indonesia
 Tiếng Việt
 عربي
 Қазақстан
 မြန်မာ
 Filipino
 kiswahili
 Türkmenler
 o'zbek
 Кыргызча
 українська
 Slovák
 Română
 فارسی
 hrvatski
 Svenska
 中文